Különösen nagyméretű acélszerkezetek kialakítása tűzihorganyzáshoz
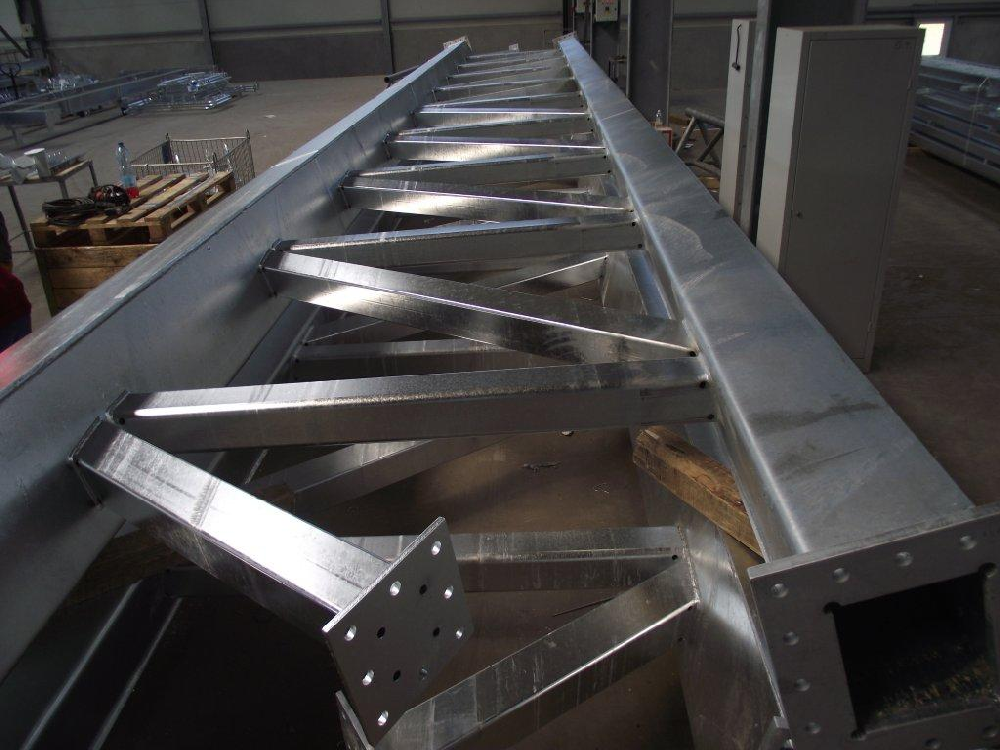
A tűzihorganyzás (EN ISO 1461) döntő munkafázisa, amikor az acélszerkezetet a horganyolvadékba merítik és kialakul rajta a horganybevonat. Ez a folyamat körülbelül 450 °C-os fémfürdőben zajlik le, miközben az acél/vas teljesen átveszi a horganyfürdő hőmérsékletét. Ilyen magas hőfok egy hőkezelésnek is megfelel.
A művelet közben a munkadarab méretei megváltoznak. Ennek a dilatációnak nagysága körülbelül 5 mm/m, amit figyelembe kell venni az acélszerkezet tervezésénél, gyártásánál és tűzihorganyzásnál is. Kulcstényező, hogy a dilatáció nem azonos időpontban megy végbe az acélszerkezet minden részén, még akkor sem, ha a horganyfürdőbe történő bemerítés a lehető leggyorsabban megtörténik. Ennek oka, hogy a fémfürdőbe merülés időpontkülönbségei, valamint az eltérő lemezvastagságok miatt az átmelegedés (és a megnyúlás) nem azonos időpillanatban és sebességgel megy vége, ami feszültségeket gerjeszt az acélszerkezetben. Ahol a kialakuló feszültségcsúcsok elérik az acél folyáshatárát, ott maradandó alakváltozás jön létre.
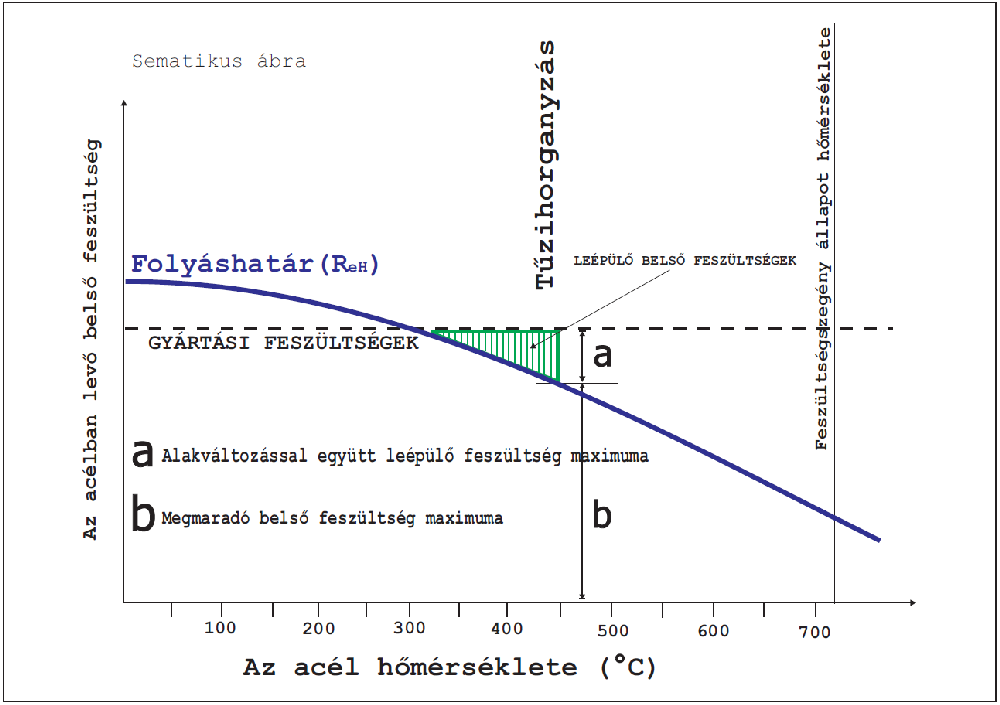
Szerkezeti acél folyáshatárának változása a tűzihorganyzás hőmérsékletén
Tűzihorganyzáshoz ajánlott acélminőség kérdéseit korábbi írásainkban már érintettük, így ezzel, az egyébként fontos témával, most nem foglalkozunk.
Termékméretek, tömeg
Még írásunk elején rögzíteni kívánjuk, hogy az optimális bevonási feltételek az egyszeri bemerítéssel történő tűzihorganyzáskor állnak fenn. A bevonható termékek méretei maximalizálva vannak, ami általában a horganyzókád belső méreteinek (hossz, magasság, szélesség) függvénye. Általános szabály, hogy az egy bemerítéssel kezelhető termék magasságának és hosszának legalább 0,5-0,5 m-rel, szélességének legalább 0,2 m-rel kell kisebbnek lenni, mint a horganyozó kád tényleges belső méretei, de ezt minden esetben egyeztetni kell a kiválasztott bevonóművel, mert lehetnek ettől eltérő követelmények.
Az acélszerkezet tömege legfeljebb a bevonó vállalat darukapacitását érheti el, melyről szintén konzultálni kell a horganyozásra kiszemelt üzemmel.
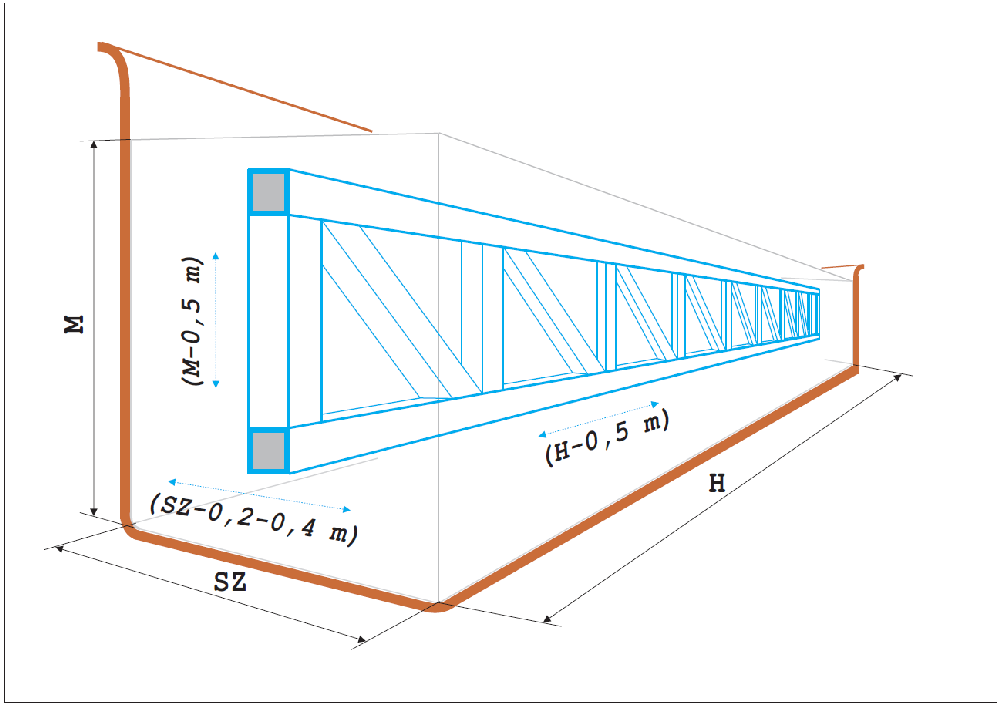
Maximálisan tűzihorganyozható termékméretek
Ha egy acélelem teljes felülete – befoglaló méretei miatt – „egyszeri bemerítéssel” nem horganyozható, akkor speciális technológiai kezelést, kétoldali bevonást igényel, mely művelet két lépése időben jelentősen elválik egymástól. A témának írásunkban majd egy rövid részt szentelünk.
Káros deformációk elkerülésének módjai
Tűzihorganyzás után az acélszerkezet belső feszültségviszonyai minden esetben megváltoznak. A művelet legtöbbször kedvező hatással van az acél mechanikai tulajdonságaira, így a hegesztési feszültségekre is. Káros nagyságú belső feszültségek, maradandó alakváltozások elkerülésének legfontosabb szempontjait az alábbi táblázatban foglaltuk össze.
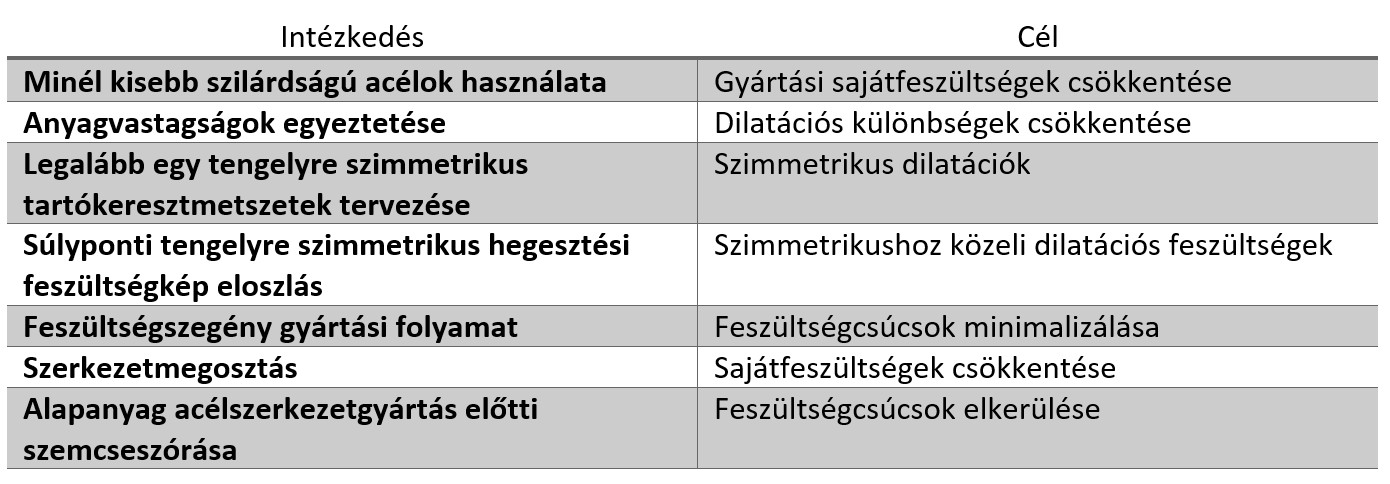
Káros deformációk elkerülésének főbb tervezési és gyártási szempontjai
Egy megmunkált, főleg hegesztett acélszerkezet minden esetben már sajátfeszültségekkel „terhelten” érkezik a tűzihorganyzóba. Ennek okai az acélszerkezet gyártásakor keletkező sajátfeszültségek. A fentebb említett, a horganyozás során kialakuló dilatációs feszültségek ezekhez adódnak hozzá. Így megváltozott, esetleg megnövekedett feszültségek hatnak a szerkezetre, a hegesztési kötésekre, amihez még az acélelem tömege is hozzáadódik.
Ajánlatok a nagyméretű acélszerkezetek kialakításához
Minél kisebb szilárdságú acélok használata
A magasabb folyáshatárú acélokban gyártás (például alakítás, hegesztés) során nagyobb gyártási feszültségek keletkezhetnek, melyek növelik a deformációs, illetve repedési kockázatot.
Anyagvastagságok egyeztetése
A lehető legkisebb anyagvastagság eltérések legyenek egy darabon belül. Ennek oka az eltérő idejű felmelegedés okozta belső feszültségek minimalizálása. Az egymással összehegesztett elemek között legfeljebb 1,5-2-szeres vastagságkülönbség legyen.
Szimmetrikus tartókeresztmetszetek kialakítása
Szimmetrikus keresztmetszeti kialakítású tartó horganyozáskor kedvezőbb feszültségeloszlás kialakulását eredményezi, csökkenti a káros alakváltozás kockázatát.
Súlyponti tengelyre szimmetrikus feszültségállapot hegesztéskor
A hegesztési folyamatok során kialakuló feszültségek nagysága a lehető legkisebb, eloszlása pedig szimmetrikus legyen a keresztmetszet súlyponti tengelyére. Ajánlott szakember által készített hegesztési terv használata.
Feszültségszegény gyártási folyamat
Olyan megmunkálási technológiát kell használni, mely a lehető legkisebb gyártási feszültségek kialakulását eredményezik. Külön figyelmet kell fordítani a hidegalakítások elkerülésére.
Szerkezetmegosztás
Bonyolult, sok hegesztéssel tervezett konstrukciónál szerencsés megoldás az adott acélszerkezet elemekre történő bontása. A megoldás kisebb, egyszerűbb feszültségeloszlásokat eredményezhet.
Acél alapanyag gyártás előtti szemcseszórása
Amellett, hogy megkönnyíti magát a gyártási folyamatot, kedvező hatása van a horganyzási előkezelésnél kialakuló feszültségek nagyságára. Ennek oka, hogy a rövid ideig tartó pácolódás (sósavoldatos oxidmentesítés) megszünteti az elridegedés kockázatát.
A technológiai nyílások méretei
Minél nagyobb méretű technológiai nyílásokat alkalmazunk, annál gyorsabban lehet a munkadarabot a horganyfürdőbe meríteni. Ez pedig csökkenti a dilatációs eltérésekből származó feszültségek mennyiségét és nagyságát.
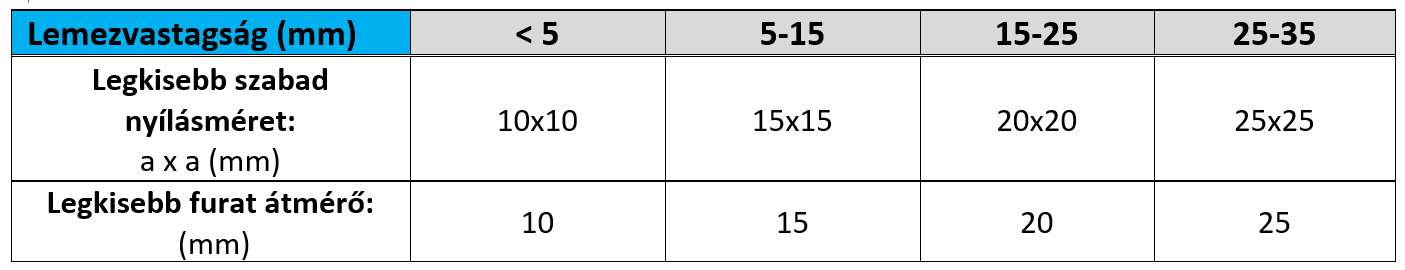
Az MSZ EN ISO 14713-2 előírás szerint a zártszelvényeken kialakítandó technológiai nyílások méreteit tekintve, az alábbi táblázatban foglaljuk össze az irányadó méreteket. Különösen nagyméretű, hosszú (˃5 m) termékeknél azonban ajánlatos a nyílások méreteinek, e feletti, lehetségesen maximális növelése, ami nemcsak javítani fogja a bevonatminőséget és csökkenti a horganyzási költségeket, hanem minimalizálja a káros alakváltozás kockázatát is.
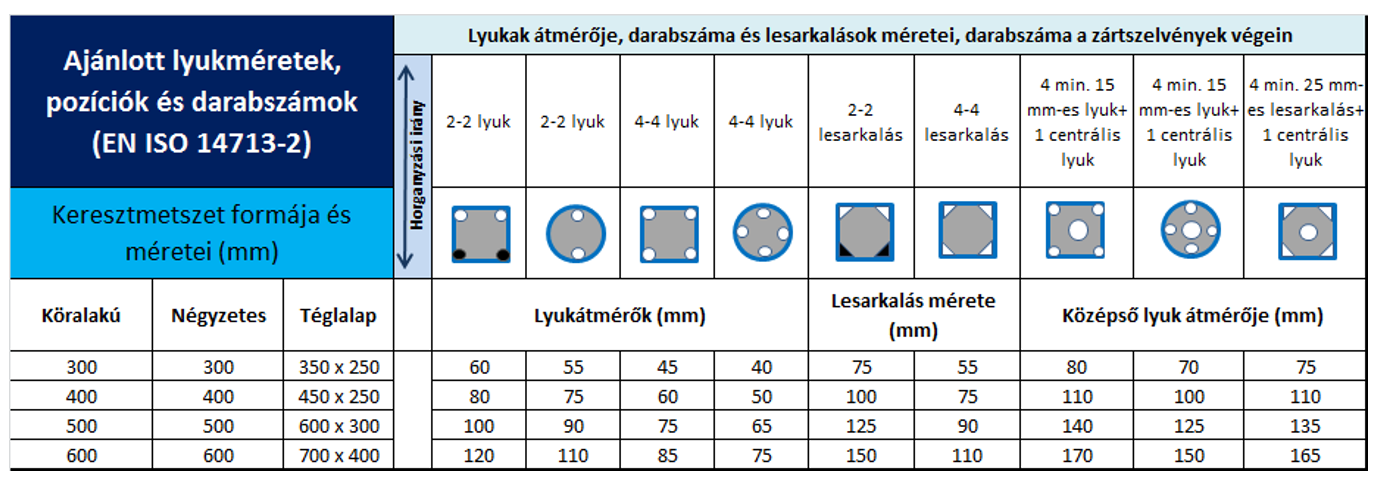 Zártszelvények ajánlott technológiai nyílások méretei és darabszámai
Amennyiben egy tartó keresztmetszete a táblázatban közölt méreteknél nagyobb, arányosan kell növelni a nyílások keresztmetszetét. Felhívjuk a figyelmet arra, hogy az esetleges robbanások megelőzése érdekében már kis tervezési bizonytalanságnál is fel kell venni a kapcsolatot a kiválasztott tűzihorganyzó vállalattal.
Nyitott szelvények technológiai nyílásai
A nyitott szelvényeknél is szükség van technológiai nyílásokra. Ezek a felfüggeszthetőség, vagy a megfelelő bevonatminőség érdekében szükségesek. A fontosabb nyitott szelvények technológiai nyílásairól az alábbi táblázatokban adunk információkat.
IPE, HEA, HEB -szelvények ajánlott legkisebb technológiai nyílásai
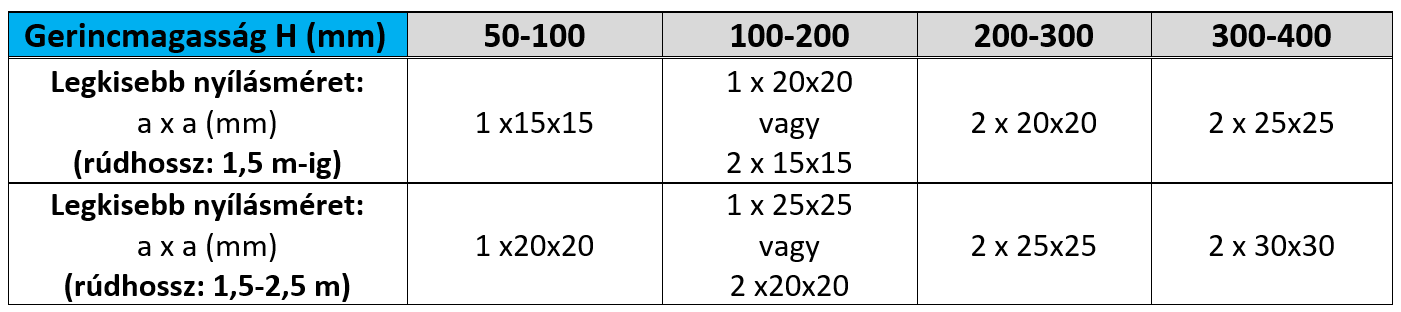
U-szelvények (UPN) minimális technológiai nyílásai
Általában elmondható, hogy minél nagyobbak a nyílások, annál kedvezőbb feltételeket teremtünk a jóminőségű horganyzott acélszerkezethez. Egy korábbi írásunkban már foglalkoztunk a nyílások témakörével.
Kétoldali tűzihorganyzás lehetőségei
Már említtettük, hogy a legkedvezőbb megoldás az, amikor az acélszerkezeti elemet egyetlen bemerítéssel horganyozzák le. Ritkán mégis előfordul, hogy kétszeri (kétoldali) tűzihorganyzást kell alkalmazni. Megjegyezzük, hogy technológiai okokból erre nem minden vállalat képes. A kétoldali horganyozással bevont acélszerkezet horganybevonata nem mindig egységes színezetű és vastagságú. Mivel a két külön folyamatban történt bevonás miatt átfedések jönnek létre a két horganyréteg között, ez eltéréseket, esztétikai hibákat és rétegvastagsági anomáliákat okozhat.
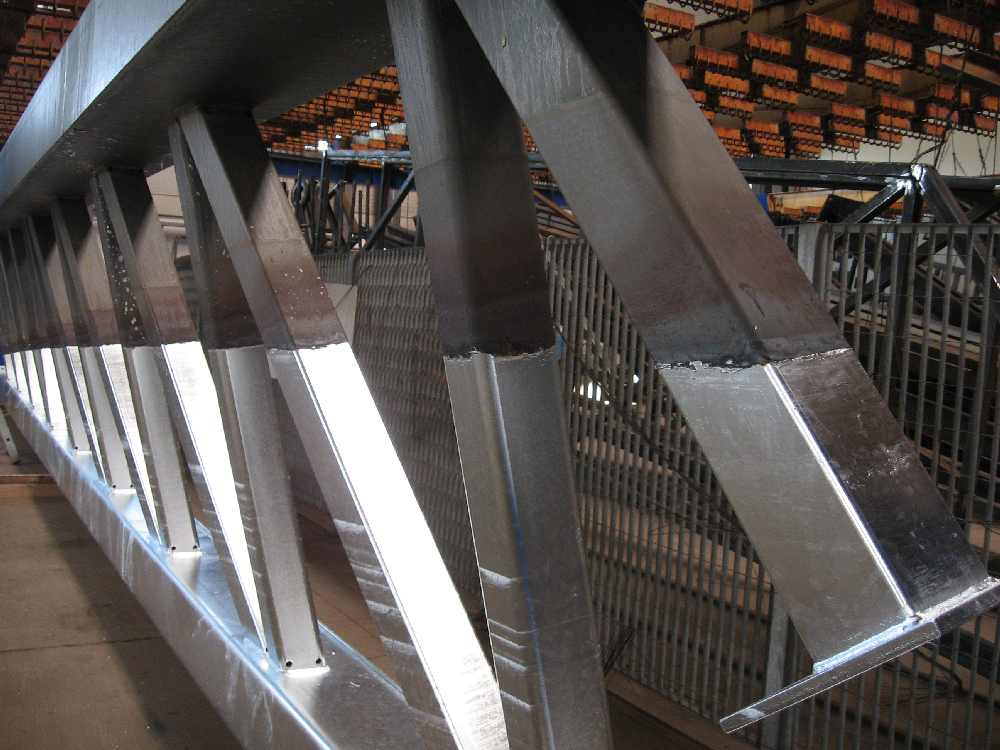
Kétoldali horganyzással bevont acélszerkezet horganybevonata közben és utána
A kétoldali bevonás – mivel a két horganyozási művelet időben jelentősen elkülönül – kedvezőtlen feszültségviszonyokat eredményezhet a munkadarabban. Ezért ilyen megoldásnál a lehető legnagyobb gondossággal kell eljárni mind a tervezőnek, mind pedig a tűzihorganyzónak.
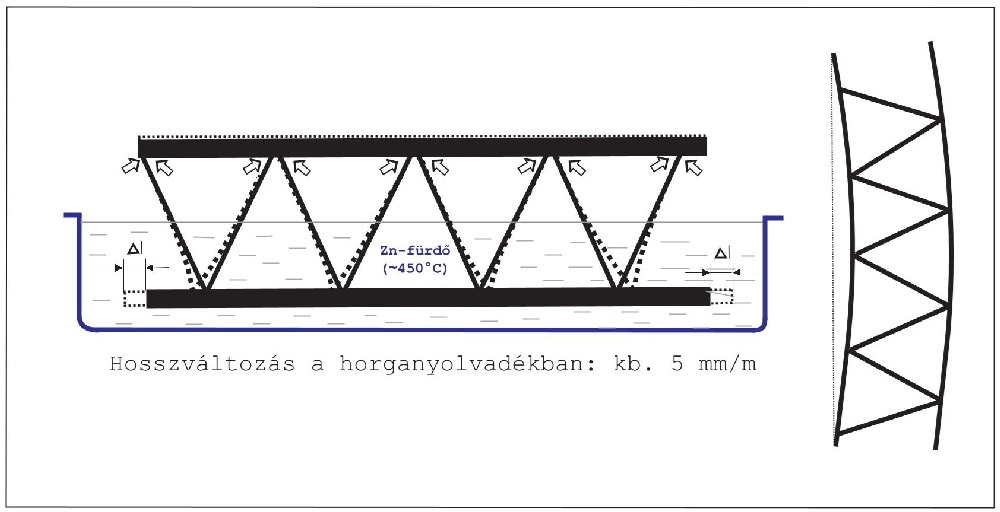 Deformációs modell
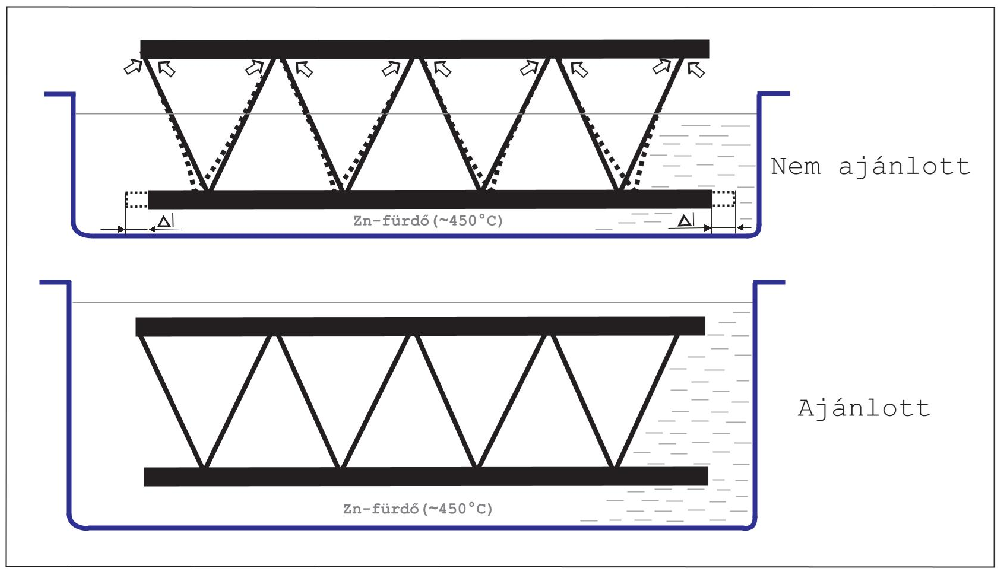 Ajánlott és nem javasolt termékméretek
Feszültségkorróziós repedések megelőzése (DASt-022 Richtlinie)
Ilyen jelenség akkor alakulhat ki, ha egy acélszerkezet anyagában lokálisan az acél szilárdságát meghaladó feszültségtorlódások jönnek létre, melyek anyagrepedésekhez vezethetnek. Az akár mikrorepedésekbe is behatoló folyékony horgany bizonyos ötvözői vagy szennyező komponensei tovább tágíthatják a repedést, növelhetik a hosszát. Szélsőséges esetben használhatatlan lesz az acélszerkezet.
A folyékony fém (horgany) okozta feszültségkorróziós repedések (LME: Liquid Metall Embrittlement) csak igen ritkán és specifikus feltételek szélsőséges egybeesésekor fordulhatnak elő. A probléma már hosszú évtizedek óta ismert. A megoldást a Német Acélépítészeti Szövetség (DASt) által először 2009-ben kiadott irányelvek mutatják, melynek ma érvényes változata 2016-ban jelent meg (DASt-022 Richtline: 2016).
Az irányelv magában foglalja azokat a tervezési, gyártási, tűzihorganyzási követelményeket, ellenőrzési, valamint dokumentálási szabályokat, melyekkel lényegében eliminálható a repedések kialakulásának kockázata. Alkalmazásával megelőzhető sérült tűzihorganyzott acélelem esetleges beépítése. A szabályzat főleg vastagfalú, hegesztett, megmunkált acélszerkezetekre vonatkozóan tartalmaz fontos szempontokat.